Aço para facas industriais: como escolher entre D2, D6 e O1/VND

Aço para engrenagens: como escolher entre 8620, 8640, 4140 e 1045
2 de outubro de 2026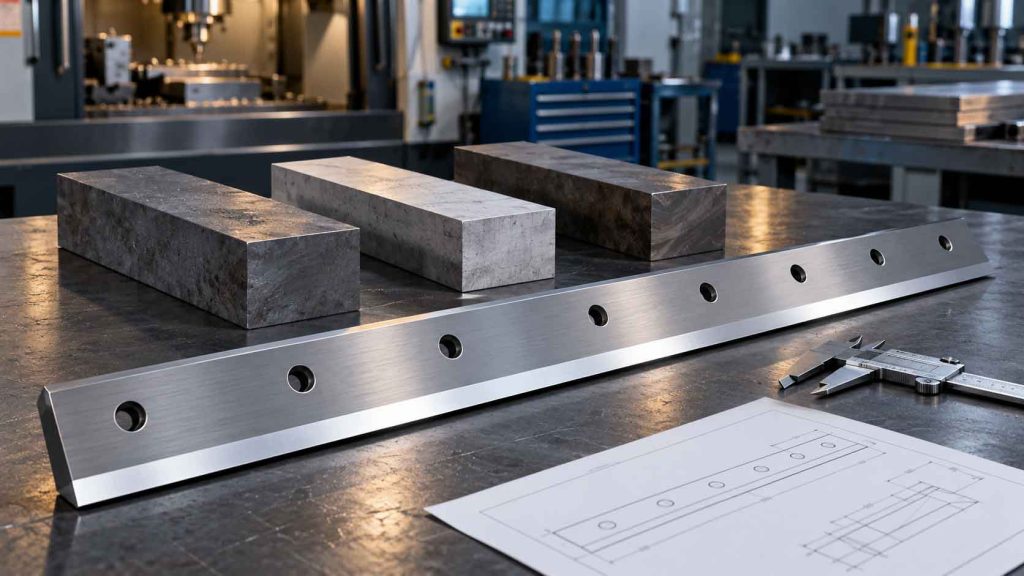
Guia técnico e comercial para comparar desgaste, impacto, estabilidade do gume, usinagem e tratamento térmico antes da compra.
Escolher o aço para facas industriais exige mais do que procurar o material com maior dureza. Uma lâmina pode trabalhar em corte contínuo, guilhotinamento, cisalhamento, picotamento ou refilo. Em cada situação, o gume recebe uma combinação diferente de abrasão, compressão, impacto e aquecimento. Por isso, a melhor escolha depende do material cortado, da geometria da faca, do número de ciclos e das condições de manutenção.
Entre os aços ferramenta disponíveis na Rodoaços, D2/VD2, D6/VC131 e O1/VND atendem a aplicações de trabalho a frio e podem ser considerados na fabricação de facas, lâminas e outros componentes de corte. Eles, porém, não são equivalentes. Cada classe oferece uma relação própria entre resistência ao desgaste, tenacidade, estabilidade dimensional e facilidade de fabricação.
Decisão prática: o aço correto é aquele que mantém o gume pelo tempo necessário sem apresentar lascamento, quebra ou deformação incompatível com a operação. O tratamento térmico e a geometria da lâmina fazem parte dessa decisão.
O que uma faca industrial exige do aço?
O desempenho da lâmina começa pelas solicitações reais do processo. Antes de comparar ligas, vale identificar os mecanismos que mais limitam a vida útil da ferramenta.
Resistência ao desgaste
Materiais abrasivos removem pequenas partículas do gume a cada ciclo. Papéis com carga mineral, chapas, compostos, fibras e materiais com contaminantes podem acelerar esse desgaste. Quanto maior a abrasividade, maior tende a ser a importância da resistência ao desgaste do aço.
Tenacidade e resistência ao lascamento
Desalinhamento, folga inadequada, entrada descontínua, variação de espessura e impactos elevam o risco de microtrincas e lascas. Uma liga muito resistente ao desgaste pode ser menos tolerante a choques. A decisão precisa equilibrar retenção do fio e segurança contra falhas frágeis.
Estabilidade do gume e estabilidade dimensional
A faca deve conservar a geometria do fio e as dimensões definidas no projeto. Alterações durante o tratamento térmico ou a operação podem comprometer folgas, paralelismo e qualidade do corte. Esse ponto é especialmente crítico em lâminas longas, perfis finos e conjuntos com tolerâncias apertadas.
Usinabilidade, retífica e manutenção
O custo da ferramenta inclui corte da matéria-prima, usinagem, tratamento térmico, retífica, afiação e futuras reafiações. Um aço com vida útil maior pode justificar uma fabricação mais exigente; em outros casos, a facilidade de manutenção pesa mais no custo total.
D2/VD2: equilíbrio para ferramentas de corte e conformação
O aço ferramenta D2/VD2 é conhecido por sua elevada resistência ao desgaste e pela aplicação em matrizes, punções e ferramentas de corte e conformação a frio. Dentro da família D, oferece uma combinação útil de retenção do gume e tenacidade relativa.
Na seleção de aço para facas industriais, o D2 costuma entrar como uma opção de equilíbrio. Ele pode atender lâminas submetidas a ciclos repetitivos quando o processo exige boa resistência ao desgaste, mas também pede alguma tolerância às solicitações mecânicas do corte.
O D2 merece atenção quando:
a faca corta materiais de abrasividade moderada a alta;
a retenção do fio tem peso relevante na produtividade;
o processo é relativamente estável e bem alinhado;
o projeto precisa de um aço ferramenta com uso consolidado em corte e conformação.
A definição final deve considerar seção da peça, geometria do gume, dureza especificada e ciclo de tratamento térmico. O nome da liga, isoladamente, não garante o desempenho.
D6/VC131: alta resistência ao desgaste com maior cuidado contra impacto
O aço ferramenta D6/VC131 apresenta resistência ao desgaste superior à do D2 e boa estabilidade do gume. A Rodoaços o relaciona a ferramentas de corte a frio, lâminas e aplicações como facas de guilhotina. Essa vantagem vem acompanhada de menor tolerância a choques, pois o D6 é mais frágil.
Ele pode ser considerado quando o desgaste abrasivo domina a falha e a operação mantém alinhamento, apoio e folgas sob controle. Em cortes muito repetitivos, a maior retenção do gume pode reduzir paradas para afiação. Se a lâmina recebe batidas, flexão ou cargas irregulares, entretanto, a propensão a lascamento deve ser avaliada com cuidado.
O D6 tende a ganhar espaço quando:
o material cortado provoca desgaste intenso;
a operação privilegia retenção do fio por muitos ciclos;
a máquina oferece boa rigidez e controle de folga;
o risco de impacto e flexão é baixo;
o projeto e o tratamento térmico são compatíveis com a menor tenacidade da liga.
O1/VND: versatilidade, fabricação e manutenção
O aço ferramenta O1/VND é temperável em óleo e reúne boa usinabilidade, capacidade de polimento, resistência ao desgaste e tenacidade média. Entre suas aplicações estão facas industriais para os setores de celulose e papel, além de ferramentas de corte e conformação a frio.
Como aço para facas industriais, o O1/VND pode ser interessante quando o projeto valoriza fabricação, afiação e manutenção, sem exigir a máxima resistência abrasiva disponível entre as três alternativas. Ele também permite avaliar uma solução mais versátil para lotes menores, ferramentas com manutenção frequente ou operações em que o processo já prevê reafiação periódica.
O O1/VND deve ser analisado quando:
a usinagem e a afiação fazem parte relevante do custo;
a aplicação pede resistência ao desgaste com tenacidade intermediária;
a faca será usada em papel, celulose ou outros cortes compatíveis com a liga;
a rotina de manutenção privilegia rapidez e previsibilidade;
o tratamento térmico em óleo é adequado ao projeto e à estrutura disponível.
Comparativo rápido entre D2, D6 e O1/VND
| Critério | D2/VD2 | D6/VC131 | O1/VND |
| Resistência ao desgaste | Alta | Muito alta; superior à do D2 | Boa |
| Resposta a impacto | Equilíbrio relativo dentro da família D | Exige mais cuidado por sua maior fragilidade | Tenacidade média |
| Estabilidade do gume | Alta para aplicações de corte a frio | Muito alta em condições controladas | Adequada a aplicações versáteis e manutenção programada |
| Fabricação e manutenção | Processo compatível com aço ferramenta de alta liga | Pede atenção a retífica, afiação e integridade do gume | Boa usinabilidade e capacidade de polimento |
| Quando avaliar | Equilíbrio entre desgaste e solicitação mecânica | Abrasão elevada, muitos ciclos e baixo impacto | Versatilidade, usinagem e reafiação frequente |
O quadro é um ponto de partida. A recomendação de liga e condição de fornecimento deve ser confirmada conforme desenho, dimensões, tolerâncias, material cortado e regime de trabalho.
Como escolher o aço para facas industriais
1. Descreva o material que será cortado
Informe composição, dureza, espessura, presença de fibras, cargas minerais ou contaminantes. “Plástico”, “papel” ou “chapa” são descrições amplas demais para uma seleção segura. Dois materiais da mesma família podem gerar desgastes muito diferentes.
2. Identifique o tipo de corte
Guilhotinamento, corte circular, cisalhamento, picotamento e refilo distribuem a carga de maneiras distintas. Registre se a entrada do gume é contínua ou descontínua, se há impacto e se a lâmina trabalha apoiada ou em balanço.
3. Verifique por que a faca atual sai de operação
Perda gradual do fio aponta para desgaste. Lascas sugerem impacto, desalinhamento, dureza excessiva ou geometria inadequada. Empenamento e deformação podem indicar problemas de seção, apoio ou tratamento. Identificar o modo de falha evita trocar a liga sem atacar a causa principal.
4. Considere geometria, folga e rigidez do conjunto
Ângulo de cunha, raio do fio, espessura da lâmina, paralelismo e folga entre facas influenciam a carga no gume. Uma condição geométrica agressiva pode exigir maior tenacidade mesmo em material abrasivo. Máquina, porta-faca e fixação também afetam o resultado.
5. Defina a estratégia de manutenção
Compare o número de ciclos esperado, o tempo de parada, a possibilidade de reafiação e o estoque de facas reserva. A alternativa com maior retenção de fio nem sempre apresenta o menor custo total se aumentar o risco de quebra ou tornar a manutenção incompatível com a operação.
Tratamento térmico e acabamento fazem parte do projeto
D2, D6 e O1/VND desenvolvem suas propriedades por meio do tratamento térmico. Temperatura, tempo, meio de resfriamento, revenimento, dureza final e preparação anterior ao tratamento influenciam resistência ao desgaste, tenacidade e estabilidade dimensional.
A sequência de fabricação também importa. Em termos gerais, o processo pode envolver corte da matéria-prima, usinagem com sobremetal, alívio de tensões quando aplicável, tratamento térmico, retífica, afiação e inspeção. As etapas e tolerâncias devem ser definidas pelo responsável técnico e pelo tratador conforme a liga e a geometria.
Evite especificar apenas uma dureza alta. A dureza precisa ser compatível com o modo de corte, a seção da faca e o risco de impacto. Para uma recomendação confiável, envie o desenho e as condições reais de trabalho aos fornecedores envolvidos.
O que informar ao pedir cotação
Uma cotação completa reduz retrabalho e ajuda a comparar propostas equivalentes. Ao consultar a Rodoaços, reúna:
liga desejada ou aplicação para a qual precisa de orientação;
formato da matéria-prima: chapa, bloco, barra ou peça cortada;
comprimento, largura e espessura, com tolerâncias relevantes;
quantidade e frequência de compra;
material que será cortado e espessura de trabalho;
tipo de corte, presença de impacto e número estimado de ciclos;
necessidade de certificado, condição de fornecimento e prazo;
desenho técnico quando houver contorno ou exigência dimensional específica.
Para organizar essas informações, consulte também o guia Cotação de aço: como solicitar. A Rodoaços trabalha com aços ferramenta e oferece corte de serra, recurso que pode aproximar a matéria-prima das dimensões necessárias e reduzir etapas iniciais de preparação.
D2, D6 ou O1/VND: qual escolher?
O D2 oferece uma combinação equilibrada para muitas ferramentas de corte a frio. O D6 prioriza resistência ao desgaste e estabilidade do gume, mas exige maior controle contra impacto e lascamento. O O1/VND reúne versatilidade, boa usinabilidade e manutenção prática para aplicações compatíveis.
A seleção do aço para facas industriais deve partir do modo de falha que precisa ser corrigido. Quando o problema é desgaste acelerado em um processo estável, D2 ou D6 podem ganhar relevância. Quando fabricação, reafiação e tenacidade intermediária têm peso maior, O1/VND pode ser a alternativa a avaliar.
Envie o desenho, as medidas e os dados de aplicação pelo canal Fale Conosco. Com essas informações, a equipe comercial pode verificar disponibilidade, formatos e opções de corte no portfólio da Rodoaços.